Une clavette qui prend du jeu dans sa rainure, une goupille qui cède au premier à-coup : sur un arbre de transmission, ces petites pièces décident de la tenue de tout l’assemblage. Leur fiabilité commence bien avant l’usinage, au moment où l’acier passe à l’étirage à froid. Ce procédé fixe la géométrie de la barre et modifie le comportement de la matière avant même la première coupe. Nous vous expliquons comment il agit, comment dimensionner vos clavettes et goupilles, puis quelles contraintes mécaniques vous devez vérifier pour qu’elles tiennent dans la durée.
L’étirage à froid, une étape clé pour maîtriser la matière première
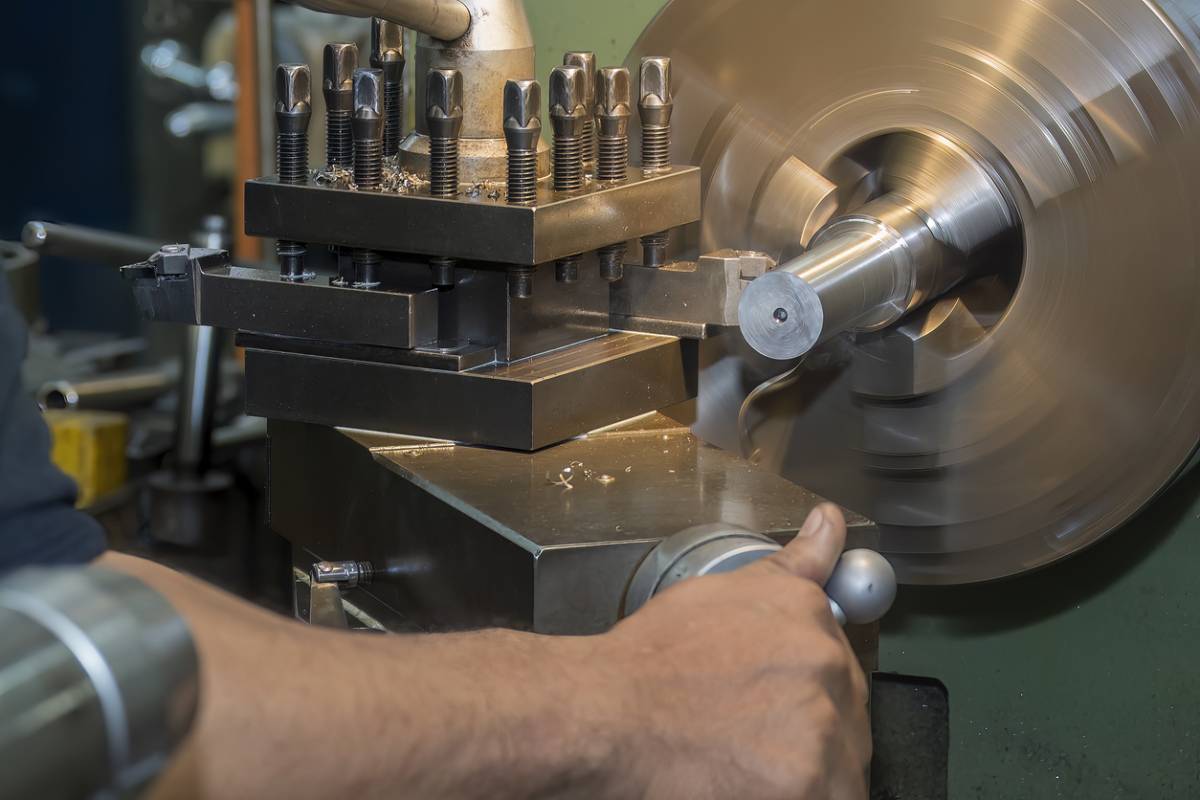
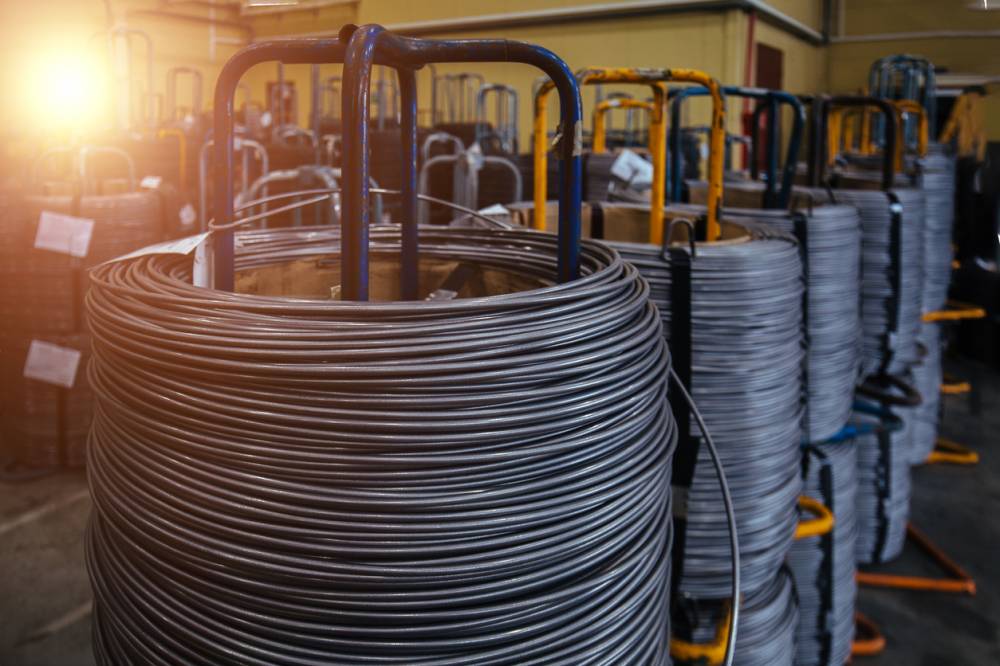
Le principe est simple à suivre. On tire une barre d’acier à température ambiante à travers une filière dont l’ouverture est légèrement plus petite que la section de départ. La barre s’allonge, sa section se réduit et prend exactement la forme de l’outil : ronde pour une future goupille, rectangulaire ou carrée pour une future clavette.
Ce passage apporte trois bénéfices que vous retrouvez directement sur la pièce finie :
- une précision dimensionnelle régulière sur toute la longueur de la barre, qui limite les reprises d’usinage ;
- un état de surface plus lisse, utile sur les flancs d’une clavette qui travaillent en appui ;
- un écrouissage de l’acier, qui augmente sa limite élastique et sa dureté, au prix d’une ductilité plus faible.
Ce dernier point mérite votre attention. Un acier étiré résiste mieux à la déformation, mais il tolère moins bien les pliages ultérieurs. Le choix de la nuance et du taux de réduction se fait en fonction de l’usage final de la pièce. Un industriel comme Gardette par exemple, intègre l’étirage et le laminage à froid directement dans sa fabrication de pièces mécaniques standard, des clavettes aux goupilles en passant par les inserts filetés. Cette intégration permet de suivre la matière depuis la barre brute jusqu’à la pièce livrée, sans perdre la trace des réglages qui ont façonné sa section.
Comment choisir le diamètre et la longueur d’une clavette ou d’une goupille ?
Le point de départ, c’est toujours l’arbre. Pour une clavette parallèle, les normes associent une section (largeur et hauteur) à une plage de diamètres d’arbre. Vous relevez le diamètre de votre arbre, vous lisez la section correspondante dans le tableau normalisé, et la profondeur des rainures dans l’arbre et dans le moyeu en découle.
La longueur se choisit ensuite. Elle reste inférieure ou égale à la longueur du moyeu et se vérifie par le calcul au matage, que nous détaillons plus bas. Une clavette trop courte concentre l’effort sur une petite surface ; une clavette trop longue déborde ou complique le montage.
Pour une goupille, la démarche diffère selon sa fonction. Une goupille de positionnement exige un ajustement précis dans son alésage, car c’est elle qui garantit le repérage entre deux pièces. Une goupille d’arrêt ou de transmission se dimensionne d’abord par rapport à l’effort qu’elle doit encaisser. Dans les deux cas, son diamètre reste mesuré par rapport à celui de l’arbre traversé, pour ne pas affaiblir ce dernier par un perçage trop gros. La longueur couvre l’épaisseur des pièces assemblées, sans dépasser au point de gêner une pièce voisine.
Les tolérances font la différence au montage. Une barre étirée à froid aux bonnes cotes vous évite d’ajuster chaque clavette à la lime dans sa rainure.
Quelles contraintes mécaniques influencent la résistance des assemblages ?
Quand votre arbre transmet un couple, la clavette ou la goupille reçoit l’effort et le reporte sur le moyeu. Deux modes de rupture vous concernent en priorité, et leur comparaison se fait en MPa, c’est-à-dire en effort rapporté à une surface.
Le cisaillement correspond à la tendance de la pièce à se couper en deux, dans le plan qui sépare l’arbre du moyeu. Pour une clavette, la surface qui résiste est le produit de sa largeur par sa longueur. Une goupille transversale traverse l’arbre de part en part : elle travaille dans deux sections à la fois, ce que l’on appelle le double cisaillement.
Le matage désigne l’écrasement des surfaces en contact. Sur une clavette, la pression s’exerce sur les flancs, côté arbre et côté moyeu. Ce critère se révèle souvent plus contraignant que le cisaillement, et c’est lui qui fixe fréquemment la longueur minimale. La pression admissible dépend du matériau le plus tendre de l’assemblage, souvent le moyeu, et des conditions de service (chocs, inversions de sens, fonctionnement continu ou intermittent).
Pour valider un dimensionnement, procédez dans cet ordre :
- Calculez l’effort tangentiel à partir du couple transmis et du rayon de l’arbre.
- Divisez cet effort par la surface cisaillée et comparez le résultat à la contrainte admissible de l’acier de la clavette ou de la goupille.
- Divisez ce même effort par la surface d’appui des flancs et comparez à la pression de matage admissible du matériau le plus faible.
- Si l’une des deux valeurs dépasse la limite, augmentez la longueur, changez de nuance ou passez à deux clavettes.
L’écrouissage apporté par l’étirage à froid relève la limite élastique de la pièce : il vous donne une marge supplémentaire face au matage, à condition que le moyeu suive.
Pour sécuriser vos prochaines commandes de clavettes et de goupilles, reprenez le plan de l’arbre concerné et relevez le diamètre réel mesuré, la longueur utile du moyeu ainsi que la matière de ce dernier. Ces données vous permettent de vérifier rapidement la résistance de la clavette au cisaillement et au matage. Demandez également à votre fournisseur le certificat matière des barres utilisées, qui indique la nuance de l’acier et son état de livraison, étiré à froid ou non. En cas de déformation répétée d’une clavette sur une même machine, ce document vous aidera à déterminer si l’origine du problème se situe au niveau de la pièce, du moyeu ou du couple réellement transmis.